 Tìm kiếm sản phẩm
 vi
Trung tâm gia công ZN-L1580
Cat:Trung tâm gia công dọc
Dòng trung tâm gia công này được cố định ở cột đơn hình chữ A, cấu trúc bàn làm việc, độ cứng cao của các bộ phận cơ bản, năng lượng nhẹ nhàng của ...
Xem chi tiết
Trục thứ tư hiếm khi làm cho máy nhanh hơn. Nó loại bỏ thiết lập mà khả năng chịu đựng của bạn bị mất và đó là lý do hợp lý duy nhất để trả tiền cho nó.
Thân van chạm tới bàn có lỗ trên ba mặt và có chú thích vị trí 0,02 mm giữa hai mặt. Trên một trung tâm gia công đứng ba trục có ba thiết lập và ba điểm đặt lại mốc. Trên trung tâm gia công đứng CNC 4 trục, nó có một thiết lập và một mốc chuẩn. Sự khác biệt đó, không phải tốc độ trục xoay trong tài liệu quảng cáo, là lý do người ta mua trục thứ tư.
Vì vậy, kết luận đầu tiên: trục thứ tư tự phát huy tác dụng khi một họ bộ phận có các tính năng gia công trên nhiều hơn hai mặt, phôi có thể được kẹp quanh một trục quay và mẻ lặp lại thường xuyên đủ để hấp thụ bộ phận quay, ụ sau, bộ xử lý sau CAM và đào tạo người vận hành. Nếu bất kỳ một trong ba điều kiện đó không thành công, một máy ba trục có khả năng giữ nguyên công việc tốt hơn thường sẽ tạo ra cùng một bộ phận với ít tiền hơn.
Nguyên tắc nhỏ: nếu việc định vị lại bộ phận giữa các lần thiết lập tốn hơn 10% thời gian chu kỳ và mâm cặp hoặc tâm có thể giữ nó, hãy chạy các số bốn trục trước khi đặt hàng một máy ba trục khác.
Trên trung tâm gia công đứng, trục thứ tư hầu như luôn là một bàn quay được gắn trên bàn tiêu chuẩn, quay phôi quanh trục X, là trục A. Trục xoay vẫn di chuyển theo X, Y và Z. Điều thay đổi là bộ phận có thể được đưa vào dụng cụ ở một góc thay vì không được kẹp và quay bằng tay.
Ở chế độ lập chỉ mục, bàn xoay định vị bộ phận ở một góc cố định, kẹp và tiếp tục cắt; bộ điều khiển coi nó như một trục định vị bổ sung. Đầu ra CAM tiêu chuẩn thường bao gồm điều này và bộ phận quay chỉ cần độ chính xác định vị chắc chắn.
Ở chế độ đồng thời, trục A di chuyển trong khi dụng cụ đang được cắt, đó là cách tạo ra các biên dạng được bao bọc, các cổng xoắn ốc và dạng cam trong một lần chạy liên tục. Điều đó đòi hỏi một bộ xử lý sau hiểu được động học quay, một bộ điều khiển với bộ truyền động quay được tích hợp thay vì được thêm vào sau này và một lập trình viên đã từng chạy công việc bốn trục trước đó.
Trục thứ tư trên máy thẳng đứng giữ bộ phận trên trục quay ngang bên dưới trục xoay thẳng đứng: cố định vẫn hiển thị, chip rơi rõ ràng và dụng cụ là tiêu chuẩn. Máy nằm ngang với pallet quay tiếp cận được nhiều bề mặt hơn trên mỗi lượt và loại bỏ phoi khỏi lỗ khoan sâu tốt hơn, nhưng chi phí cao hơn và thường cần thiết bị cố định bia mộ. Dưới một khối lập phương có kích thước khoảng 500 mm, chiều dọc thường là nơi rẻ hơn để bắt đầu.
| Cấu hình | chuyển động | Thiết lập cho một phần nhiều mặt | Phù hợp điển hình | Sự đánh đổi chính |
|---|---|---|---|---|
| VMC ba trục | X, Y, Z | Hai đến bốn | Tấm, gia công một mặt, khối lượng thấp | Dữ liệu được đặt lại giữa các lần thiết lập |
| Lập chỉ mục 3 1 | Định vị X, Y, Z cộng với A | Một đến hai | Các tính năng ở các góc cố định xung quanh bộ phận | Không có nội suy quay liên tục |
| Bốn trục đồng thời | X, Y, Z cộng với nội suy A | một | Cấu hình bọc, cam, cổng xoắn ốc | Kiểm tra sau và giải phóng mặt bằng CAM |
| Năm trục | Ba tuyến tính cộng với hai quay | một | Đường viền và đường cắt phức tạp | Chi phí máy, lập trình và va chạm cao hơn |
Công việc biện minh cho trục thứ tư hiếm khi kỳ lạ. Nó được lặp lại, và mối quan hệ góc cạnh giữa các khuôn mặt phải được giữ từ phần này sang phần khác. Bốn gia đình cứ nhắc đi nhắc lại:
Trục thứ tư hiếm khi rút ngắn vết cắt. Nó xóa thiết lập và thiết lập là nơi hầu hết dung sai biến mất.
Ô tô, năng lượng mới, chế tạo khuôn mẫu và chế biến sapphire là những lĩnh vực mà mô hình này xuất hiện thường xuyên nhất. Khối lượng là thứ làm thay đổi số học: ở mức vài trăm bộ phận một tháng, thời gian tiết kiệm được cho mỗi bộ phận sẽ lớn hơn tính linh hoạt của việc cố định bằng tay.
Lỗi thông số kỹ thuật phổ biến nhất là định cỡ máy theo chiều dài của bộ phận và quên mất chuyển động của nó. Một phôi dài 300 mm và ngang 220 mm cần một bộ phận quay có thể kẹp nó, một khung xoay để làm sạch cột và hành trình Z đủ để chạm tới mặt trên. Một bộ phận quay 250 mm có thể tiêu tốn 200 đến 250 mm hành trình Z trước khi một bộ phận được nạp.
Loại máy 1270 mm có bộ thay dao tự động là điểm trung gian chung: đủ hành trình X cho bàn quay và ụ sau cạnh nhau, đủ Z để làm sạch thân quay và ổ đạn đủ sâu để hoàn thành chương trình khoan và phay hỗn hợp mà không cần dừng lại.
Kiểm tra bản vẽ giao thoa, không phải ảnh danh mục. Trên nhiều trung tâm gia công đứng, bộ thay dao và bàn quay lớn chia sẻ không gian và chuyển động tối đa với ổ chứa đầy nhỏ hơn chuyển động xoay với các công cụ mà bạn đang chạy hiện nay.
Trục quay chỉ chính xác bằng cách giữ bộ phận đó. Giữa các trung tâm phù hợp với trục; mâm cặp ba hàm hoặc êtô tự định tâm phù hợp với xi lanh ngắn; một tấm mặt với các tổ tùy chỉnh phù hợp với các vật đúc vụng về. Mỗi lựa chọn sẽ thay đổi mức độ phần treo không được hỗ trợ và độ dài không được hỗ trợ sẽ hiển thị dưới dạng trò chuyện.
Độ chính xác quay được biểu thị bằng cung-giây và việc chuyển đổi đó đáng được thực hiện bằng tay. Trục quay có độ chính xác đến 15 giây cung, được đo ở bán kính 300 mm, gây ra sai số tiếp tuyến khoảng 0,02 mm trước khi thêm lỗi trục chính, tăng trưởng nhiệt hoặc mài mòn dụng cụ. Trên chú thích vị trí thực 0,05 mm, đó đã là một phần lớn ngân sách.
Việc quay liên tục cũng làm nóng bộ phận quay. Một bảng lập chỉ mục một vài lần trong mỗi chu kỳ vẫn ở gần môi trường xung quanh; một phương pháp nội suy cho khoảng thời gian trôi dạt trong 20 phút và khoảng thời gian trôi dạt nằm trong mối quan hệ góc cạnh giữa các đối tượng địa lý. Những chiếc máy được chế tạo cho công việc đó mang khối lượng lớn hơn ở chân đế và cột, đồng thời câu chuyện về độ chính xác bắt đầu bên dưới bàn, như được đề cập trong cấu trúc cơ sở cứng nhắc và độ chính xác gia công .
Sau này, đừng có ý định bắt vít bàn quay vào máy ba trục. Bộ điều khiển cần bộ truyền động trục thứ tư và hệ thống dây điện, hình dạng phải được xác minh lại và các bộ phận quay hậu mãi có thể làm phức tạp thêm việc bảo hành và dịch vụ. Nếu họ bộ phận là có thật, hãy đặt hàng trục với máy.
Vì trung tâm gia công đứng bốn trục là một cấu hình chứ không phải là một hạng mục trong danh mục nên độ sâu kỹ thuật cũng quan trọng như bảng thông số kỹ thuật.
Jiangsu Chuangjia Machinery là một trong những công ty xây dựng có kiểu tích hợp dọc đó. Được thành lập vào năm 2000 với tư cách là nhà sản xuất máy mài bề mặt và hiện là thành viên của Tập đoàn Công nghệ Thông minh Nantong Zhongnan, công ty điều hành một khu sản xuất rộng khoảng 100.000 mét vuông với hơn 380 nhân viên, bao gồm 30 kỹ sư cấp cao và 20 kỹ sư R&D, đồng thời vận hành xưởng đúc, xưởng kim loại tấm và xưởng sơn cùng với gia công và lắp ráp.
của nó phạm vi trung tâm gia công dọc bao gồm các mẫu ZNL1160, ZNL1270, ZNL1580 và ZNL1890 cùng với ZNV1160, ZNV850 và ZNV855, với bộ thay dao tự động được chỉ định trên ZNL1270 và ZNV855. Tập đoàn này cũng xây dựng các trung tâm gia công ngang và giàn, trung tâm khai thác và máy mài bề mặt chính xác.
Một bài kiểm tra hữu ích trong chuyến tham quan nhà máy: đi bộ từ xưởng đúc đến khoang gia công đến bàn căn chỉnh mà không cần rời khỏi địa điểm. Đúc trong nhà và căn chỉnh trong nhà là những gì cho phép cấu hình bốn trục giữ cùng tiêu chuẩn hình học như phiên bản ba trục của cùng một máy.
Mua trục thứ tư khi họ bộ phận là có thật, các lô lặp lại và phôi có thể được kẹp quanh trục quay. Chỉ định nó ở giai đoạn đặt hàng cùng với bộ phận quay, ụ sau và các tùy chọn điều khiển, thay vì coi nó như một phụ kiện sẽ được thêm vào sau này.
Sau đó, dành nỗ lực đặc điểm kỹ thuật ở nơi nó xuất hiện trong phần: đường kính xoay, hành trình Z còn lại, khoảng hở dụng cụ và độ cứng của mọi thứ bên dưới bàn. Thực hiện đúng những điều đó và trục thứ tư sẽ thực hiện những gì nó phải làm, đó là một thiết lập, một mốc chuẩn và dung sai tồn tại ở mặt thứ hai.

Dòng trung tâm gia công này được cố định ở cột đơn hình chữ A, cấu trúc bàn làm việc, độ cứng cao của các bộ phận cơ bản, năng lượng nhẹ nhàng của ...
Xem chi tiết
Áp dụng bố cục cấu trúc địa phương Tback, bàn di chuyển xung quanh (trục X), bệ đỡ di chuyển lên xuống (trục Y) và cột di chuyển qua lại (trục Z) v...
Xem chi tiết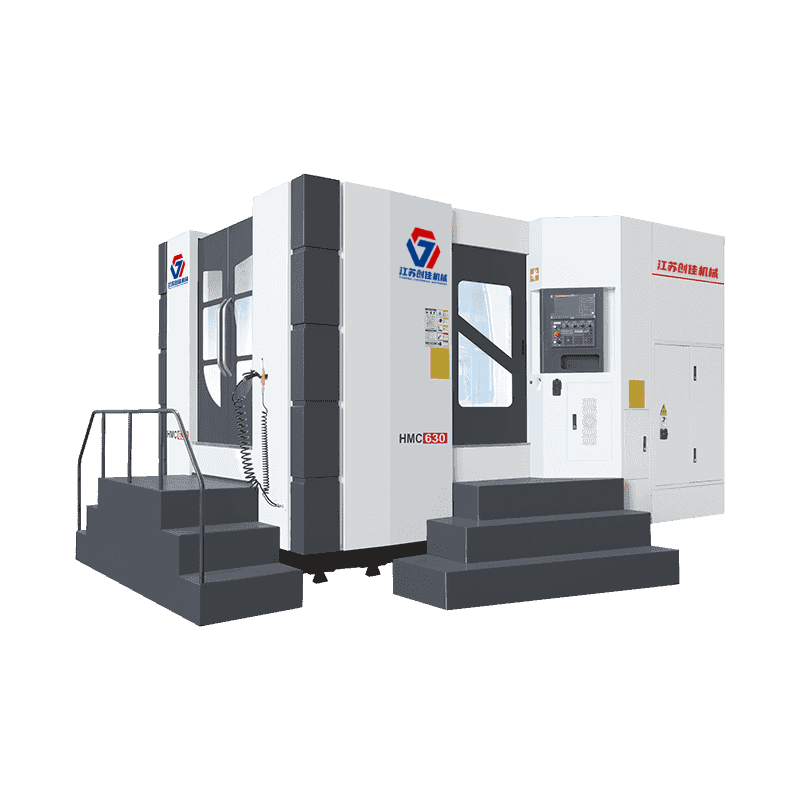
Ứng dụng bố trí cấu trúc địa phương Tback, bàn di chuyển xung quanh (trục X), bện di chuyển lên xuống (trục Y) và cột di chuyển qua lại (trục Z) và...
Xem chi tiết
Chỗ ở sử dụng cấu trúc địa phương T dương, bàn di chuyển lại (trục Z), tiêu đề di chuyển lên xuống (trục Y) và cột di chuyển sang trái và phải (trụ...
Xem chi tiết
Chỗ ở sử dụng cấu trúc địa phương T dương, bàn di chuyển lại (trục Z), tiêu đề di chuyển lên xuống (trục Y) và cột di chuyển sang trái và phải (trụ...
Xem chi tiết
Máy chủ sử dụng cấu hình cố định khung và chuyển bàn trên giường. Hợp kim cột thiết kế, có độ cứng đặc biệt và độ chính xác ổn định. Tiêu chuẩn với...
Xem chi tiết
Máy công cụ chủ yếu phù hợp để mài giũa chính xác các loại vật liệu kim loại khác nhau, coi hạn như mặt nạ, bước và hình dạng cụ thể, và được sử dụ...
Xem chi tiết
Chủ yếu bộ xử lý hồ sơ nội bộ của máy vận chuyển chuyển đường sắt; Các bộ phận thu gọn và dài của ô tô; Khung TV, khung tủ lạnh, vỏ thiết bị liên l...
Xem chi tiết
All rights reserved Jiangsu Chuangjia Machinery Co., LTD.
